
Fabrication et intégration : chaudronnerie, peinture, pré-intégration, intégration
Le container est fabriqué dans nos ateliers de Roche-la-Molière et ses environs, à l’unité comme en série. L’équipement que vous avez choisi y est ensuite installé, raccordé et testé.
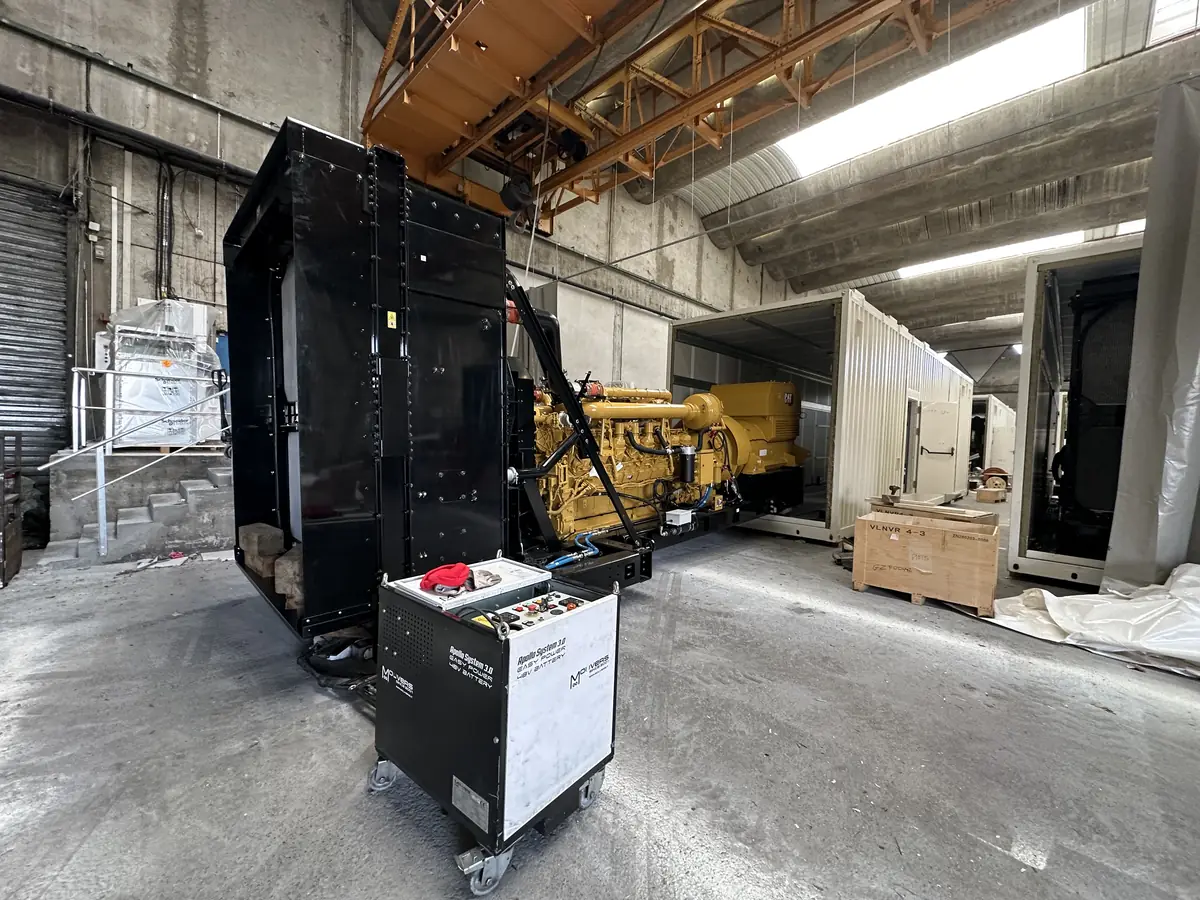
Qu’est-ce que la fabrication d’un container technique ?
Votre groupe électrogène ou vos batteries arrivent à une date fixée. Le container doit être prêt avant, et il doit durer sur votre site. Fabriquer un container technique, c’est construire un local qui ventile, refroidit, porte et reste silencieux, puis y installer l’équipement.
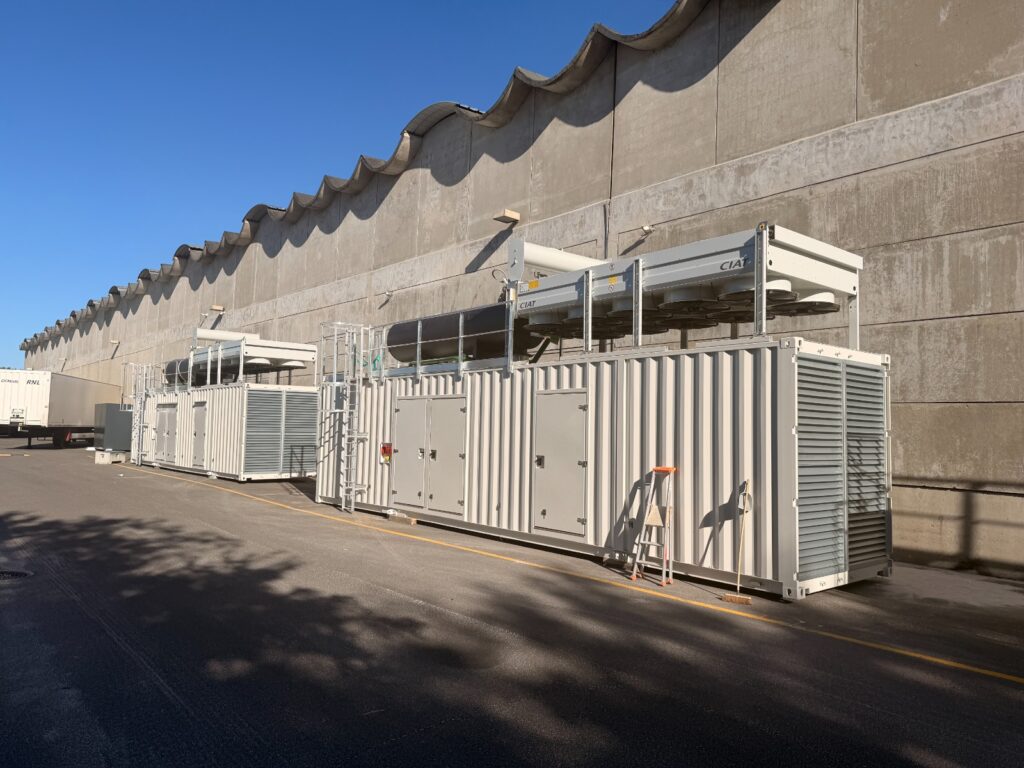
Chez AIROPTA, quatre ateliers se succèdent. La chaudronnerie soude le plancher, les cadres, la toiture et les parois. La peinture protège l’acier selon l’environnement du site. La pré-intégration pose tout ce qui peut l’être avant l’arrivée de l’équipement. L’intégration met l’équipement en place, le fixe, le raccorde et le teste. Selon votre cahier des charges, un container entier est fabriqué, ou un container standard 20 ou 40 pieds est transformé.
de la fabrication et de l’intégration dans nos ateliers, pour qu’un défaut se corrige avant expédition
de classe de peinture selon EN ISO 12944-2, parce qu’un container de bord de mer rouille plus vite qu’en ville
de contrôles qualité pendant la fabrication, pour assurer que chaque défaut est corrigé avant expédition
containers par an en 2028, avec une usine dédiée, pour tenir la cadence des séries
Ce que vous obtenez avec Airopta
Vous choisissez l’équipement. Le container est fabriqué autour de lui et livré intégré. Le groupe électrogène, les racks de batteries ou les cellules HT restent votre fourniture ou celle de votre constructeur. Nous intégrons des groupes électrogènes des principaux motoristes (Caterpillar, Cummins, Mitsubishi, Perkins), et vous restez libre du choix de la marque.
La structure est fabriquée sur les plans de la maquette 3D. Avant peinture, elle est contrôlée dans le logiciel qualité AIROPTA : soudures hors d’eau, planéité des plats de reprise, géométrie des coins ISO. Un coin faussé bloquerait la prise par le palonnier.
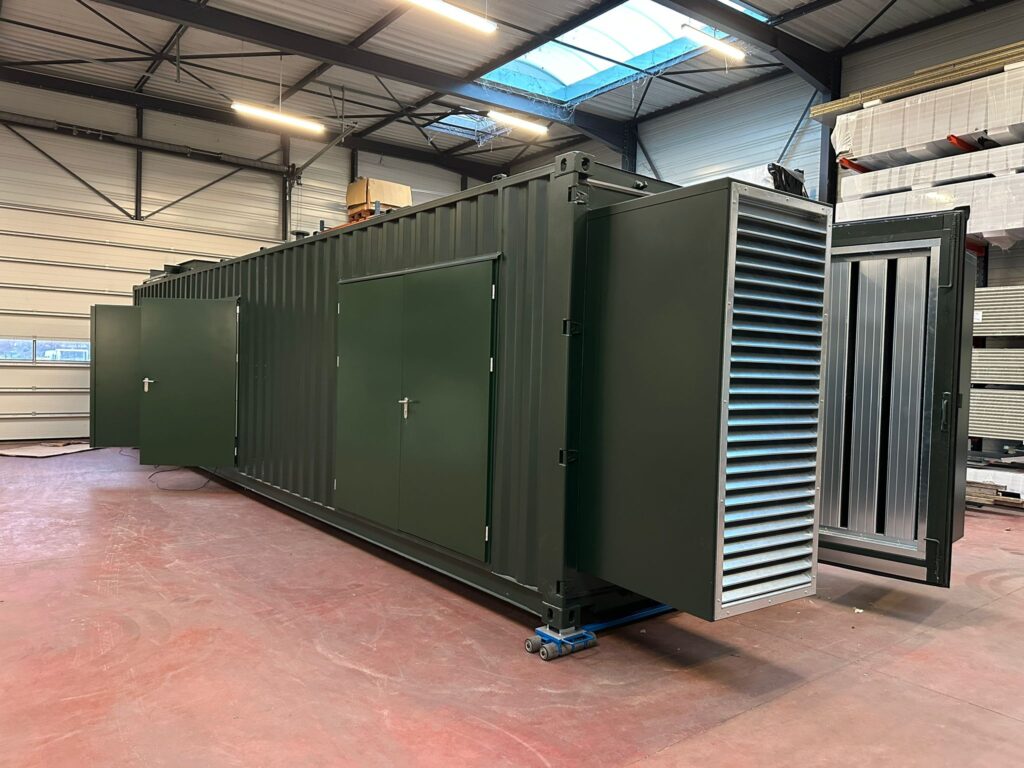
Le système de peinture est choisi selon votre site, de C3 à C5-H, et les épaisseurs de film sont consignées au dossier qualité. La finition prend le RAL de votre charte.
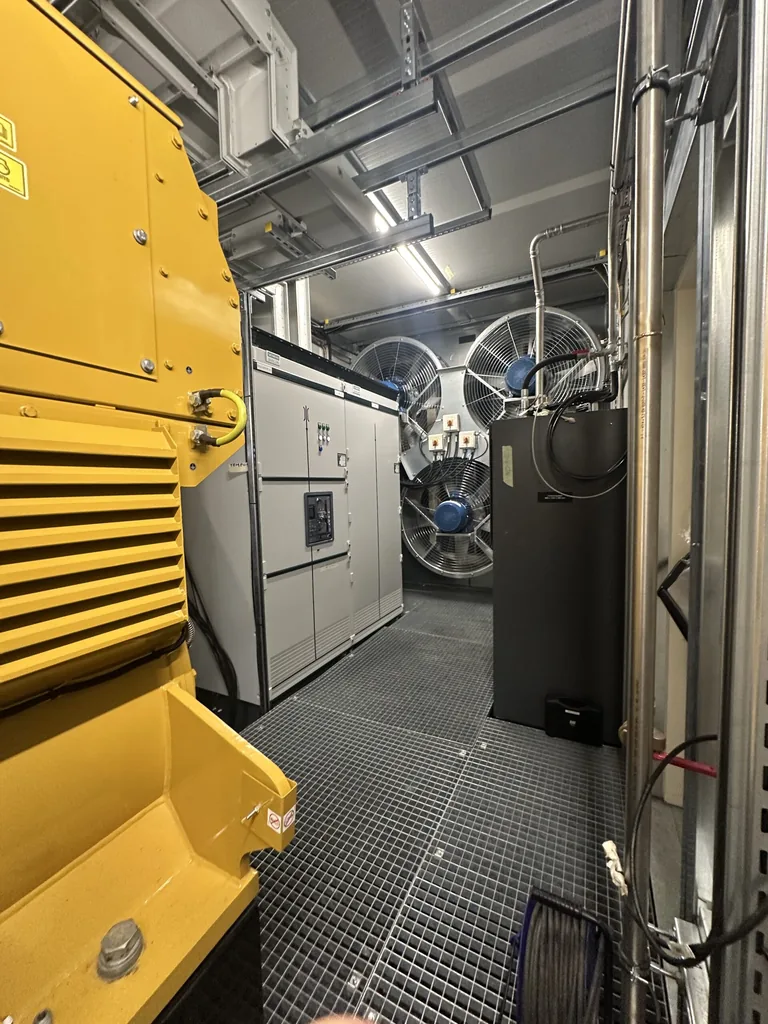
Quand votre équipement arrive, le container est déjà prêt. Les ventilateurs, les panneaux AIROPHONE, les portes OPTADOOR, les silencieux OPTIMA, les supports de réseaux et les gaines à barres sont en place. L’équipement est posé au millimètre, fixé sur boîtes à ressort ou plots antivibratiles, puis raccordé : échappement, fuel, urée, eau glycolée, gaine à barres ou câbles. Chaque réseau est testé avant expédition. L’avancement est suivi dans le logiciel de gestion de production ASM.
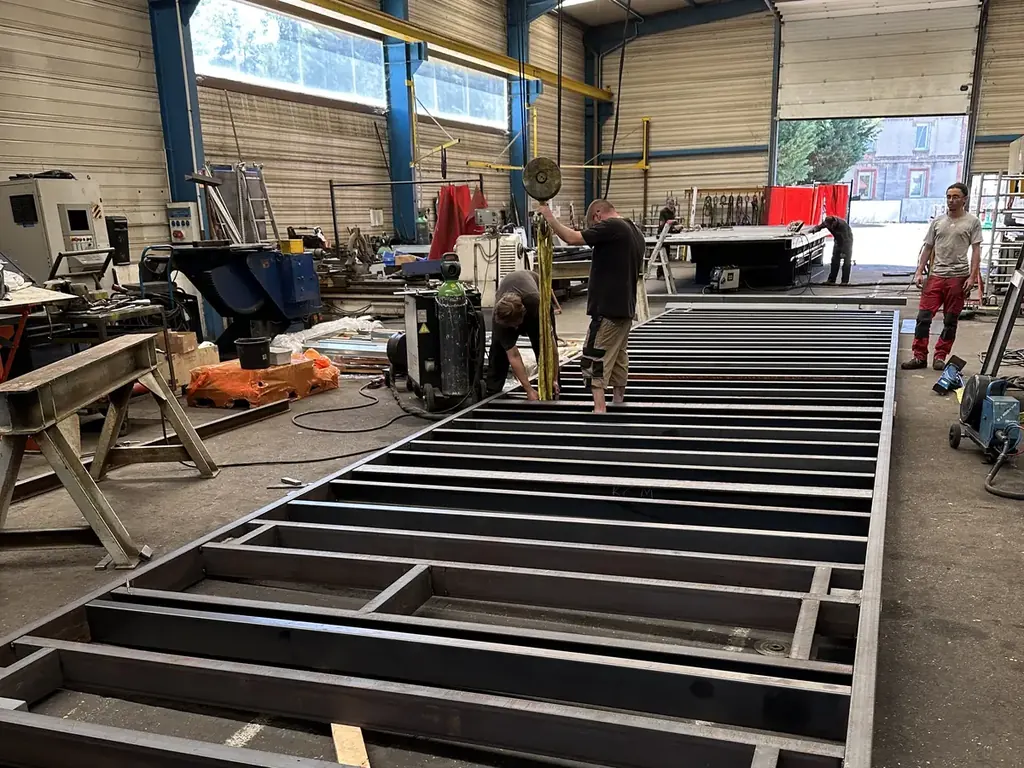
Quatre ateliers, une même séquence
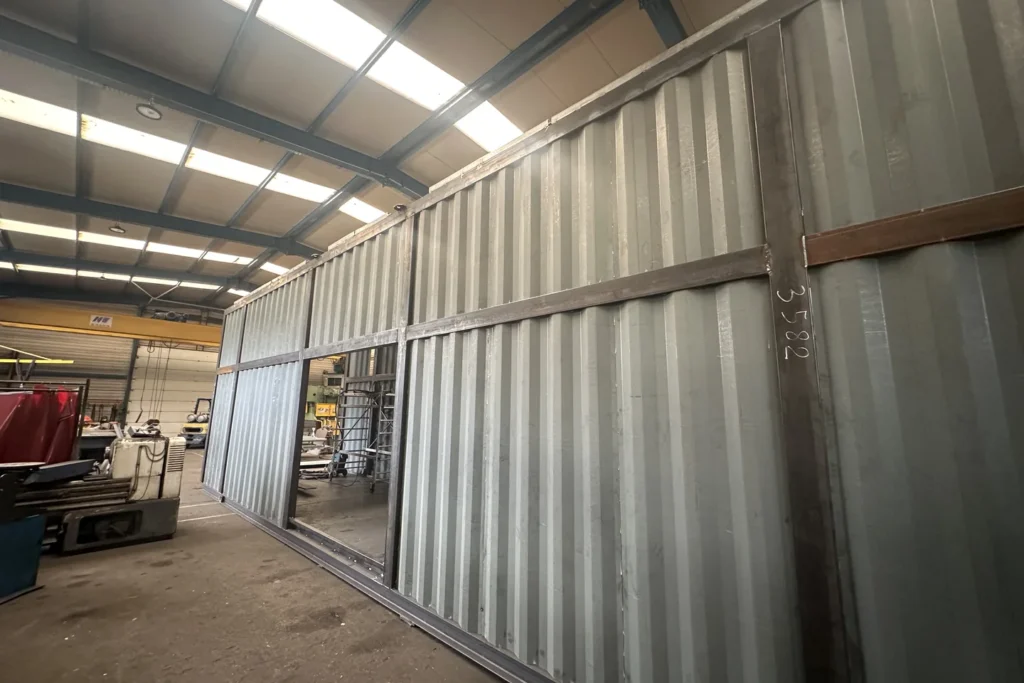
Chaudronnerie
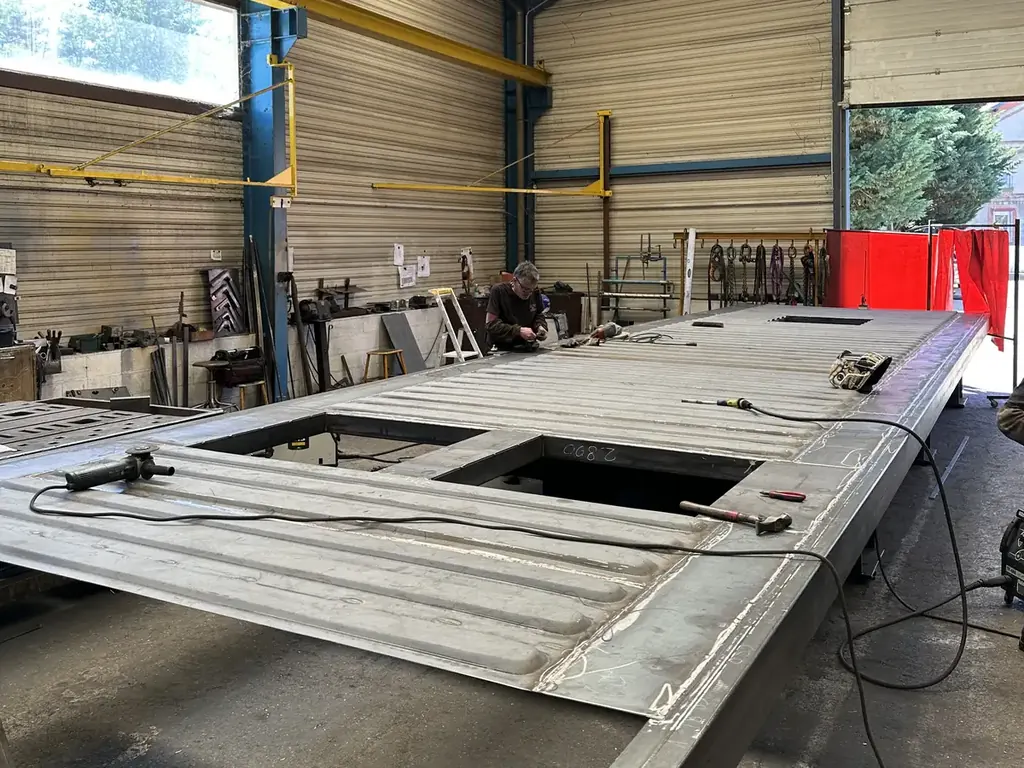
Le plancher mécano-soudé, les cadres et le plafond sont assemblés à partir de tôles pliées et cisaillées. Les traversées, les chevêtres et les renforts font partie de la structure dès la découpe.
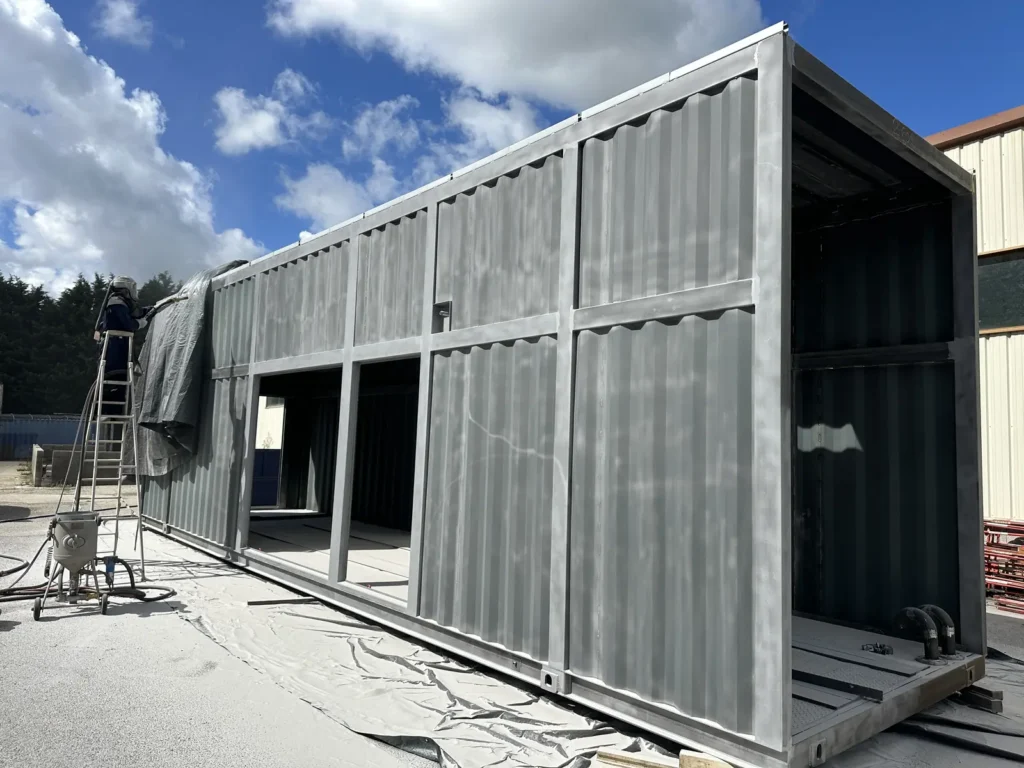
Peinture et anticorrosion
Après dégraissage, sablage ou grenaillage, le primaire époxy, les couches intermédiaires et la finition bi-composante sont appliqués au RAL du projet. Les épaisseurs de film sont mesurées et consignées.
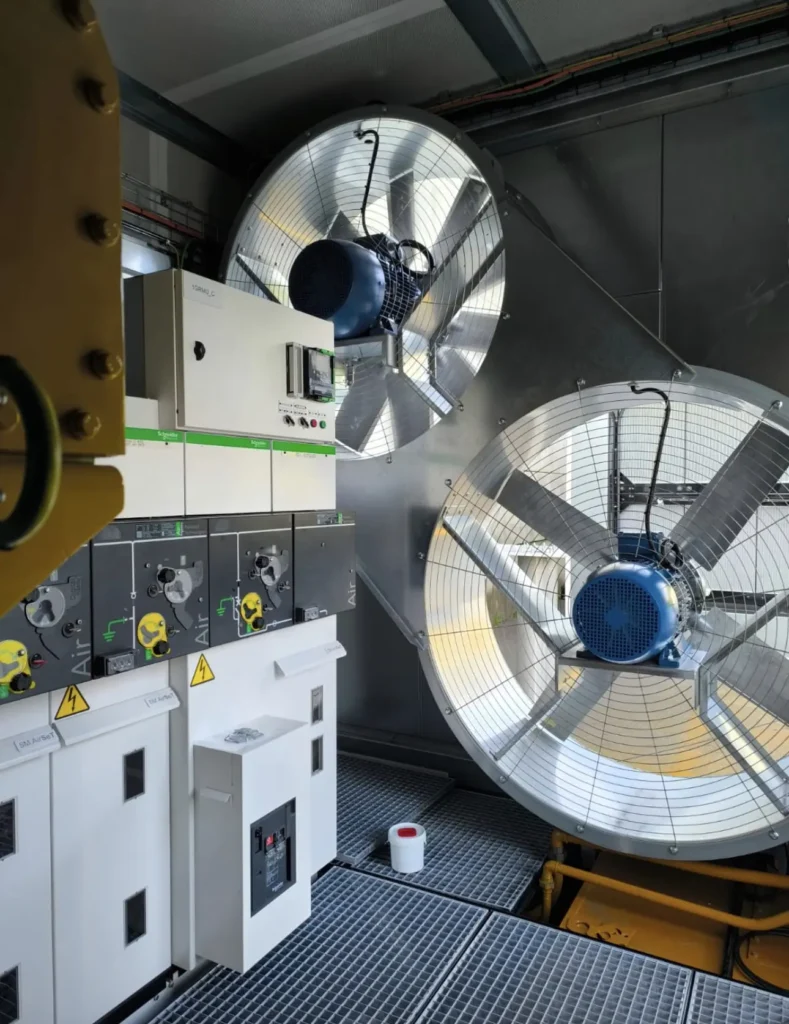
Pré-intégration
Tout ce qui peut l’être est posé avant l’arrivée de l’équipement : ventilation, traitement acoustique, supports de réseaux, sécurité et accès. On y gagne du temps et une meilleure qualité de pose.
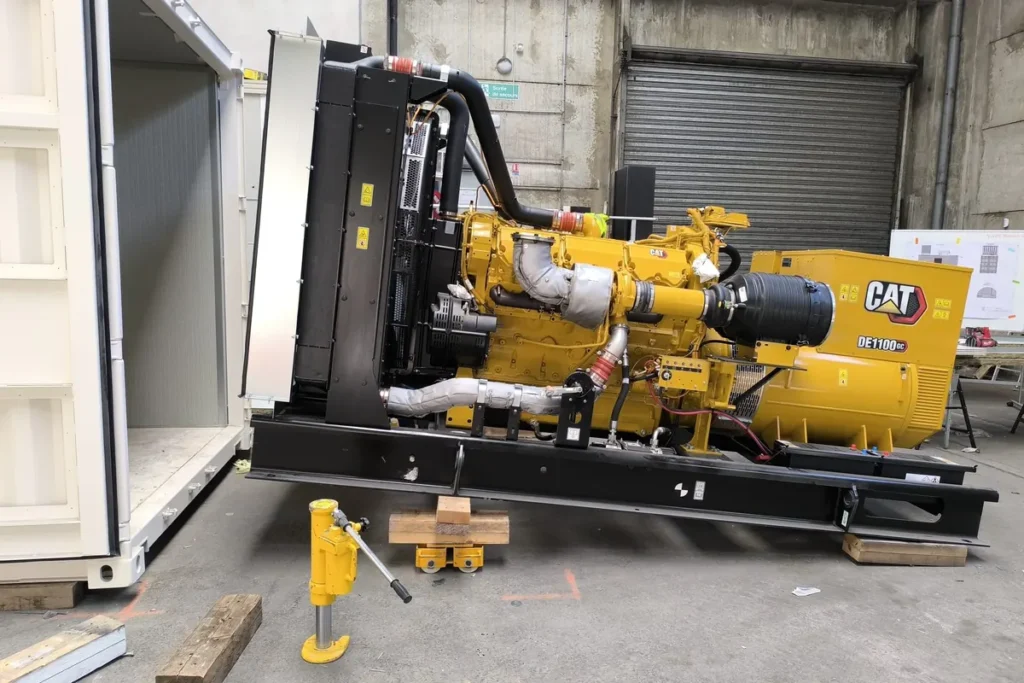
Intégration
L’équipement est réceptionné, manutentionné par la façade ouverte ou par la toiture, fixé sur ses plots, puis raccordé et testé.
Container sur-mesure ou container standard transformé
Le choix se fait au cahier des charges. Il dépend des charges à porter, des ouvertures à ménager dans les parois et de la durée de vie attendue.
Container sur-mesure
Les sous-ensembles mécano-soudés (plancher, cadres, plafond) sont débités suivant plans, puis assemblés. Les traversées, les chevêtres et les renforts font partie de la structure. Cette voie convient aux containers haute hauteur 4 m, aux charges utiles au-delà de 30 t, aux gaines à barres et aux cuves intégrées au plancher. Un groupe de 3 MVA, par exemple, demande ce volume et ce plancher.
Container standard transformé
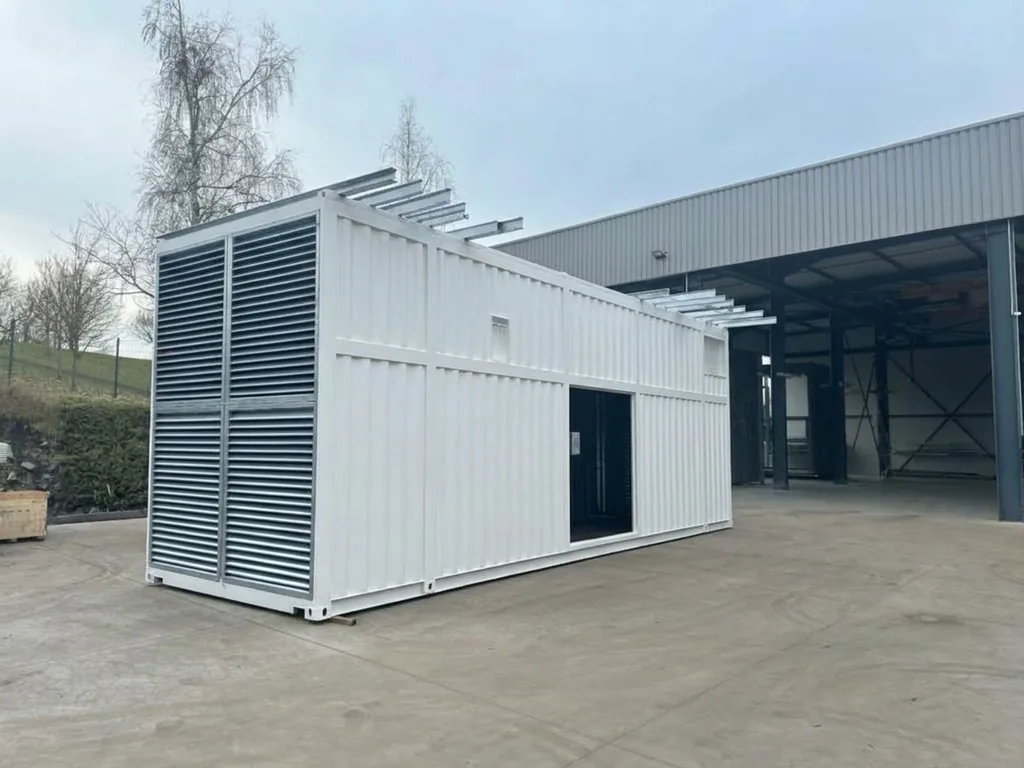
Un container ISO 20 ou 40 pieds, DRY ou HC, reçoit des ouvertures par chevêtres tubulaires et des renforts de plancher au droit de l’équipement. Les points de levage sont repris, puis le container est décapé et remis en peinture. Le gabarit reste compatible avec un transport standard et avec la certification CSC.
Les deux voies passent par le même contrôle qualité chaudronnerie avant peinture : portes et traversées, soudures hors d’eau, planéité des plats de reprise, géométrie des coins ISO. Le détail des formats : formats de containers.
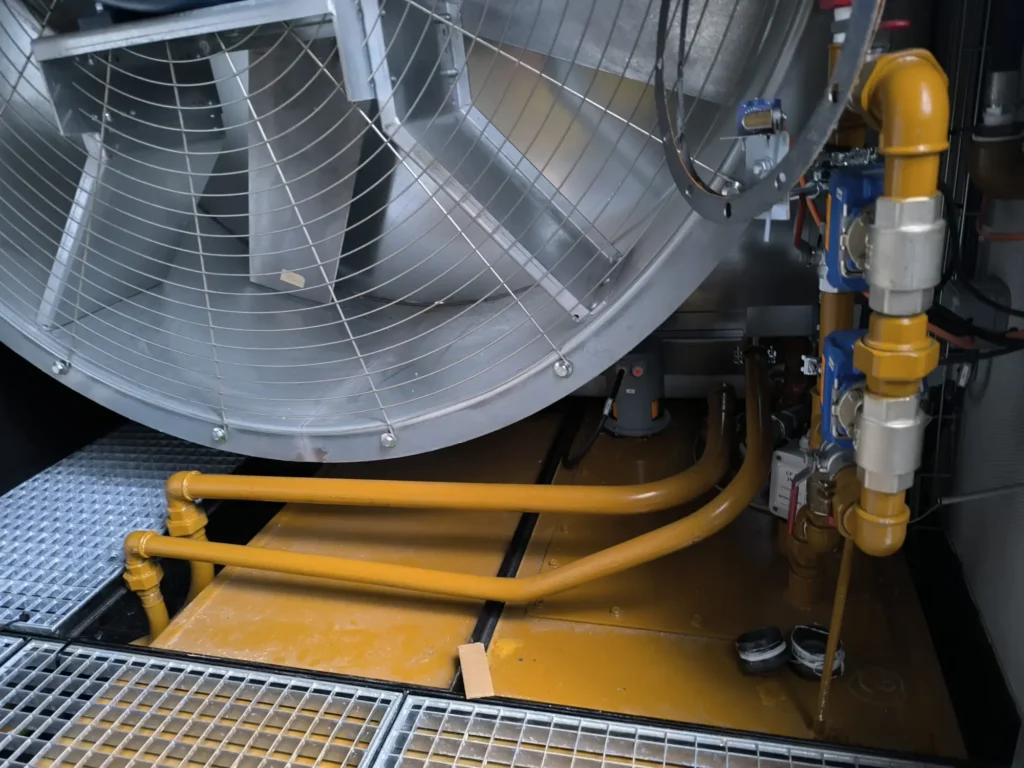
Les réseaux, réalisés dans nos ateliers
| Réseau | Ce qui est posé et testé |
|---|---|
| Fuel | Le réservoir journalier ou le belly tank, la pompe manuelle de secours, la jauge, les vannes, la filtration, la rétention et la détection de fuite sont intégrés. L’ensemble est raccordé au groupe et testé en pression. |
| Urée (SCR) | Le stockage, le réchauffage et le dosage sont posés. Le réacteur et le mixing pipe prennent place dans l’échappement. |
| Fumisterie | Les silencieux, les compensateurs, le supportage, le calorifuge et la traversée de toiture sont montés. L’alignement à la bride est contrôlé. |
| Eau glycolée HT / BT | Les réseaux sont tirés vers l’aéroréfrigérant en toiture ou déporté, avec vannes, purges et calorifuge, puis testés en pression. |
| Gaine à barres, switchgear, cellules HT | La génératrice est reliée à l’armoire par gaines à barres ou par câbles. Les cellules haute tension sont montées avant expédition. |
| Électricité tertiaire | L’éclairage, les prises, le chauffage, le préchauffage, le chargeur, la détection incendie, le contrôle-commande et les chemins de câbles sont câblés. |
| Terre et identification | La continuité des masses, la mise à la terre et l’équipotentialité sont vérifiées, et chaque réseau est repéré. |
Informations techniques
La structure est fabriquée dans nos ateliers, sur les plans issus de la maquette 3D.
Plancher mécano-soudé, toiture, parois
Pour un container sur-mesure, les tôles sont débitées suivant plans, pliées et cisaillées. Les sous-ensembles mécano-soudés sont ensuite assemblés : plancher, cadres, plafond. Les traversées, les chevêtres et les renforts font partie de la structure. Le plancher est dimensionné pour la masse de l’équipement, au-delà de 30 t sur les plus gros containers. Il reçoit le socle du groupe et, si besoin, une cuve intégrée.
Pour un container standard transformé, les parois sont ouvertes par chevêtres tubulaires. Le plancher est renforcé au droit de l’équipement et les points de levage sont repris. Le container est ensuite décapé et remis en peinture.
Contrôle qualité chaudronnerie
Avant peinture, les portes et les traversées, les soudures hors d’eau, la planéité des plats de reprise et la géométrie des coins ISO sont vérifiées dans le logiciel de contrôle qualité. Un défaut de planéité se voit plus tard sur une porte coupe-feu qui ferme mal. Nos chaudronniers découpent, plient et soudent en MIG et en TIG, en acier carbone ou en inox 316L pour l’offshore, l’agroalimentaire et la pétrochimie.
Un container qui rouille perd son étanchéité, puis sa tenue au feu. Le système de peinture est donc choisi selon l’EN ISO 12944-2 : urbain, industriel, littoral ou offshore.
| Classe EN ISO 12944-2 | Environnement |
|---|---|
| C3 | Urbain, atmosphère industrielle modérée |
| C4 | Industriel, chimique modéré, zone côtière |
| C5-M | Bord de mer, atmosphère salée |
| C5-I | Industriel sévère, chimique élevé |
| C5-H | Offshore, atmosphère extrême |
Préparation
Les surfaces sont dégraissées, puis sablées ou grenaillées au degré de soin requis par la classe. Les zones fonctionnelles sont masquées.
Application
Les mélanges sont préparés à la balance. Le primaire époxy, les couches intermédiaires et la finition bi-composante sont appliqués au RAL du projet, en respectant les temps de recouvrement. Toutes les teintes RAL sont possibles, y compris celles de votre charte.
Contrôle
L’épaisseur de film humide et sec est mesurée. La couverture des zones difficiles, l’aspect homogène et la finition sont vérifiés. Les résultats vont au dossier qualité du container.
Tout ce qui peut être posé avant l’arrivée de l’équipement l’est en amont. On y gagne du temps, de l’accessibilité et une meilleure qualité de pose, parce que l’atelier travaille dans un container vide.
Pour la ventilation, les ventilateurs, les déflecteurs, les registres, les grilles pare-pluie, les filtres de préséparation, les pods et les plénums sont posés. Pour le traitement acoustique, les panneaux AIROPHONE, les portes OPTADOOR verrouillables, les silencieux OPTIMA, les joints et les traversées étanches sont montés.
Les supports des réseaux fuel, urée et eau glycolée, les chemins de câbles et le supportage d’échappement sont fixés, et les gaines à barres sont pré-positionnées. Pour la sécurité et les accès, les anneaux d’arrimage, les caillebotis, les bacs de rétention, l’éclairage, la détection incendie, les échelles et les garde-corps sont installés. Le point d’avancement de la pré-intégration est suivi dans ASM et visible à chaque réunion.
À la réception, l’équipement est comparé aux fiches techniques de la maquette : dimensions, masse, bride d’échappement, raccords fuel, bornes de puissance. Un écart se traite avant la mise en place, pas après.
La manutention se fait par la façade ouverte ou par la toiture, avec des grues mobiles, des chariots forte capacité, des patins rouleurs et des vérins. L’équipement est ensuite positionné sur les plats de reprise. Pour un groupe de plusieurs tonnes, le plan de levage et le centre de gravité viennent du calcul de structure. Le pas à pas : les étapes d’une intégration réussie.
L’équipement est fixé sur des boîtes à ressort ou des plots antivibratiles, parce qu’un moteur qui vibre directement sur le plancher fissure les soudures. Les jeux sont contrôlés, la mise à la terre et l’équipotentialité sont assurées, et chaque élément est identifié.
Viennent ensuite les raccordements. L’échappement est aligné sur la bride et les compensateurs sont posés. Le fuel et l’urée sont raccordés et testés. La gaine à barres ou les câbles sont reliés à l’armoire, puis les auxiliaires et le contrôle-commande. Le réservoir fuel complet (réservoir journalier, pompe manuelle de secours, jauge, vannes) est intégré, raccordé au groupe et testé dans nos ateliers.
Le traitement acoustique de nos containers repose sur des produits que nous fabriquons nous-mêmes pour l’industrie depuis 1975. Nous les dimensionnons pour chaque projet, puis nous les montons dans nos ateliers. Ils sont posés en pré-intégration, avant l’arrivée de l’équipement, puis vérifiés lors des essais en charge.
- Les panneaux acoustiques AIROPHONE forment les parois absorbantes du local technique.
- Les portes acoustiques OPTADOOR donnent accès au personnel et au matériel sans perte d’isolement.
- Les pièges à sons et les silencieux OPTIMA traitent les entrées et les rejets d’air ; le silencieux d’échappement traite le bruit du moteur.
- Les grilles de ventilation acoustiques OPTAVENTIL équipent les prises d’air en façade ou en toiture.
Les mêmes produits servent hors container, en capotage acoustique, en cabine insonorisée ou en écran. La gamme complète est sur la page solutions acoustiques.
Un data center ou un parc de secours reçoit des dizaines de containers identiques. Le premier container sert de référence. Les suivants reprennent les mêmes découpes, les mêmes renforts et les mêmes passages, ce qui tient la cadence. Chaque container reçoit les mêmes contrôles et le même dossier.
Cap 2028 : nous visons plus de 100 containers par an et une usine dédiée. Elle sera organisée en flux (chaudronnerie, peinture, pré-intégration, intégration, essais) et dimensionnée pour la série et la manutention des containers lourds. Sa mise en service est prévue au troisième trimestre 2027. Voir qualité, essais et livraison.
Nous fabriquons en France. La chaudronnerie, la peinture, la pré-intégration et l’intégration se font dans nos ateliers de Roche-la-Molière et ses environs, à l’unité comme en série. Vous avez un seul interlocuteur du cahier des charges à la mise à disposition, parce que le bureau d’études travaille à côté de l’atelier.
Nous faisons de l’acoustique industrielle depuis 1975 et nous fabriquons nous-mêmes les produits qui traitent le bruit. Nous intégrons des groupes électrogènes des principaux motoristes (Caterpillar, Cummins, Mitsubishi, Perkins). Vous restez libre du choix de la marque. Chaque container est contrôlé sur 100 points, deux fois par semaine, et testé en charge avant expédition.

Questions fréquentes sur la fabrication et l’intégration
Les deux. Un container sur-mesure sort de nos ateliers de chaudronnerie quand le projet demande une haute hauteur de 4 m, des dimensions particulières ou plus de 30 t de charge utile. Un container standard 20 ou 40 pieds, DRY ou HC, est transformé quand le gabarit standard et un transport classique suffisent. Le choix se fait au cahier des charges.
Vous, ou votre constructeur. Nous intégrons des groupes électrogènes des principaux motoristes (Caterpillar, Cummins, Mitsubishi, Perkins). Le container est conçu sur les données réelles de l’équipement retenu, et nous ne recommandons aucune marque.
C3 pour un site urbain ou industriel modéré. C4 pour un site industriel ou côtier. C5-M en bord de mer, C5-I en industrie sévère, C5-H en offshore. Le système retenu et les épaisseurs mesurées sont consignés au dossier qualité.
Oui. Il est réceptionné dans nos ateliers, et ses dimensions, sa masse et ses interfaces sont vérifiées par rapport aux fiches techniques. Puis il est intégré et raccordé. Le container a été dessiné sur ces données dès l’étude.
Le groupe entre par la façade ouverte ou par la toiture, avec des grues mobiles, des chariots forte capacité, des patins rouleurs et des vérins. Il est posé sur les plats de reprise, fixé sur boîtes à ressort ou plots antivibratiles, puis raccordé. Le plan de levage vient du calcul de structure.
Oui. Nos ateliers fabriquent en série sur un design validé en maquette 3D, pour les data centers et les parcs de secours. Chaque container de la série reçoit les mêmes contrôles, les mêmes essais et le même dossier. Le planning est suivi dans le logiciel ASM.
Pour aller plus loin
Avant et après la fabrication
Nos containers
Ce que nous avons livré
Parlons de votre projet
Un expert vous recontactera pour échanger sur votre projet.
Afficher le numéro de téléphone
6 Bd des Mineurs,
42230 Roche-la-Molière