Belly tank d’un groupe électrogène : autonomie 24, 48 ou 72 h et cuve gazole double paroi
Publié le 23 octobre 2026
En bref : un belly tank est un réservoir de gazole logé dans le châssis d’un groupe électrogène, sous le moteur. Il couvre généralement quelques heures à une journée de marche. Au-delà, l’autonomie 24, 48 ou 72 h d’un container groupe électrogène se construit avec une cuve double paroi dédiée, un réseau de transfert et une rétention intégrée au container. Vous devez garantir 48 ou 72 h de marche sans ravitaillement à votre groupe de secours. La question se règle par un calcul simple, puis par des choix de conception qui engagent la structure du container, sa masse au transport et son plan d’implantation.
Calculer l’autonomie : consommation, charge, réserve
L’autonomie se calcule à partir de trois données : la puissance réellement appelée, la consommation spécifique du moteur et le volume de gazole effectivement soutirable.
La consommation spécifique d’un moteur diesel de forte puissance se situe couramment autour de 200 à 220 g/kWh à charge élevée, selon le moteur et son réglage. Elle se dégrade sensiblement en dessous de 50 % de charge : un groupe largement surdimensionné consomme davantage par kilowattheure produit. La valeur du constructeur, relevée sur la fiche technique du groupe retenu, remplace toujours cet ordre de grandeur dès qu’on la connaît.
Le passage du débit massique au volume se fait avec la masse volumique du gazole, de l’ordre de 0,83 à 0,85 kg/L selon la température et le produit. Un litre ne pèse donc pas un kilogramme, et l’écart devient significatif sur plusieurs dizaines de mètres cubes.
Reste le profil de charge. Un groupe de secours de datacenter ne tourne pas à sa puissance nominale : on retient une charge moyenne représentative du scénario de secours, pas la puissance de la plaque. C’est l’exploitant qui la fixe, avec son bureau d’études, en cohérence avec le niveau de redondance visé pour l’alimentation de secours d’un datacenter.
Dernier point, souvent oublié au premier calcul : le volume géométrique de la cuve n’est pas le volume utile. La crépine d’aspiration est placée au-dessus du fond pour laisser les dépôts et l’eau de condensation, et l’exploitant veut un seuil de réapprovisionnement bien avant la panne sèche. Nous dimensionnons donc sur un volume utile, en gardant une réserve basse non soutirable et une marge d’exploitation.
Belly tank, cuve extérieure ou cuve journalière
Trois configurations reviennent fréquemment, et d’autres combinaisons existent selon le site.
Le belly tank est un réservoir intégré dans le châssis du groupe, sous le moteur et l’alternateur. Il ne prend aucune surface au sol, l’alimentation du moteur se fait par une liaison très courte, et le remplissage se fait au même endroit que le groupe. Sa capacité reste bornée par le volume disponible dans le châssis : on y loge typiquement de quelques heures à une journée de marche, selon la puissance.
La cuve dédiée, posée à l’extérieur du container ou dans un compartiment qui lui est réservé, lève cette contrainte de volume. Elle demande un lot complémentaire : tuyauteries, pompes de transfert, filtration, instrumentation, et une surface d’implantation à trouver sur le site.
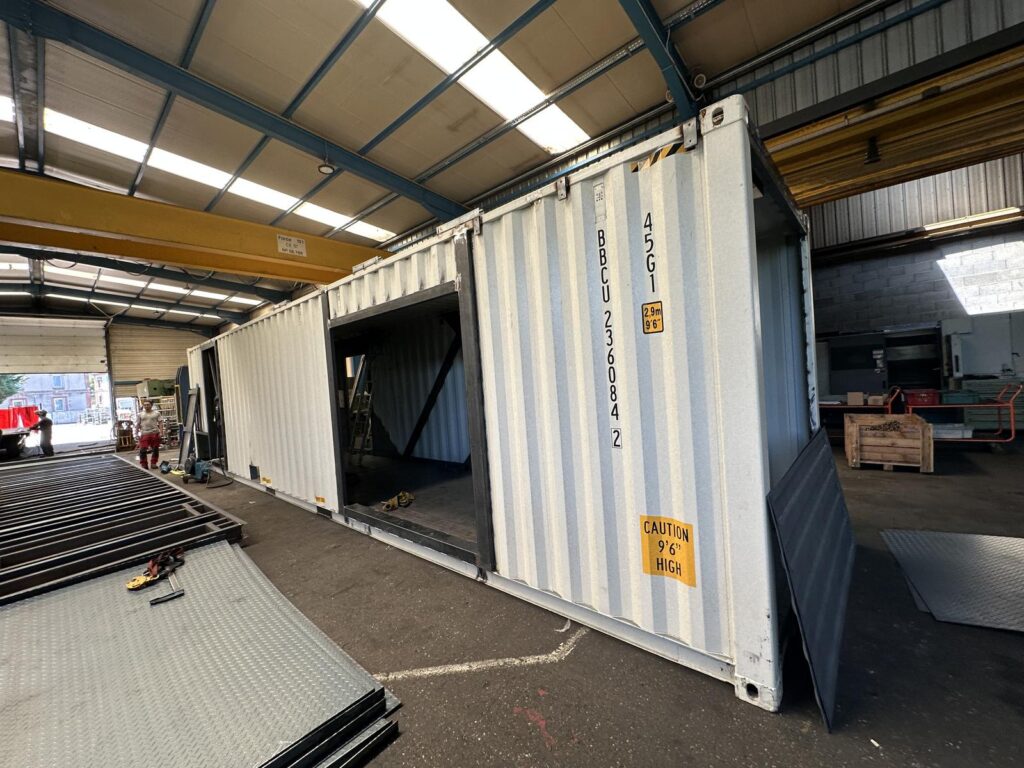
La cuve journalière associée à un stockage principal combine les deux. Une petite capacité proche du moteur assure l’alimentation immédiate ; elle est remplie automatiquement depuis le stockage principal par des pompes de transfert pilotées sur niveaux haut et bas. C’est une configuration fréquente dès que l’autonomie demandée dépasse largement ce qu’un châssis peut contenir.
| Configuration | Ce qu’elle implique | Autonomie habituellement visée |
|---|---|---|
| Belly tank dans le châssis | Aucune emprise au sol, liaison moteur courte, volume borné par le châssis | Quelques heures à une journée |
| Cuve dédiée au container | Lot tuyauterie et transfert, surface d’implantation à prévoir | Plusieurs jours |
| Cuve journalière + stockage principal | Transfert automatique sur niveaux, instrumentation et supervision | Plusieurs jours, extensible |
Ce tableau donne des repères de conception, pas une règle : le choix se fait au cahier des charges, en fonction de la place disponible, du scénario d’exploitation et des contraintes du site. Ces configurations se traitent dans nos containers acoustiques pour groupes électrogènes.
Double paroi, détection, évents et jauges
Une cuve de gazole intégrée à un container se conçoit le plus souvent en double paroi : deux parois métalliques séparées par un espace interstitiel maintenu sous surveillance. Ce dispositif permet de détecter la fuite d’une paroi avant qu’elle ne devienne un épandage, tant que la surveillance est maintenue en service. Il traite une fonction précise et ne couvre pas à lui seul les autres dispositions attendues sur l’installation, qui s’apprécient projet par projet. Pour les réservoirs horizontaux aériens en acier, la norme EN 12285-2 sert souvent de référence de construction et guide le choix du réservoir que nous intégrons.
La surveillance de l’interstice se fait par mise en dépression ou en surpression permanente, ou par sonde de liquide placée au point bas. Dans les deux cas, le défaut est reporté : alarme locale, report en supervision, contact disponible pour la GTC du site. Nous câblons ce report avec le reste du contrôle-commande du container.
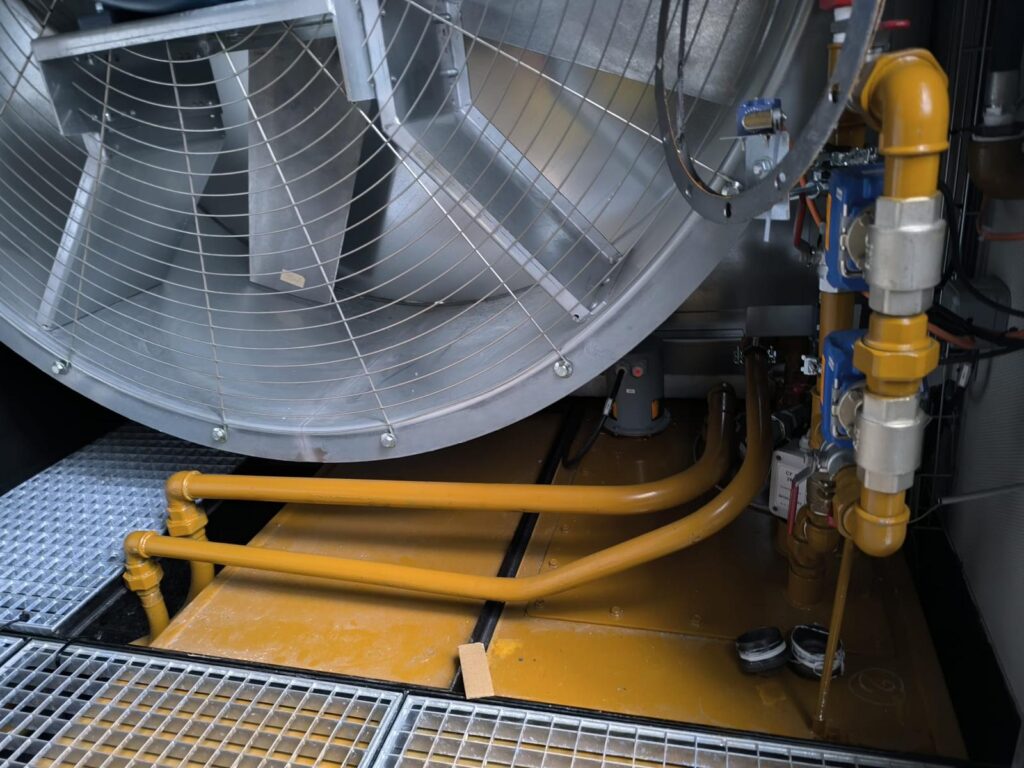
Autour de la cuve, quatre équipements font le fonctionnement courant :
- l’évent de mise à l’air, dimensionné pour le débit de remplissage et débouchant à l’écart des entrées d’air du container ;
- la jauge, mécanique pour la lecture directe, doublée d’une sonde de niveau avec seuils haut et bas renvoyés en supervision ;
- le dispositif anti-débordement, qui arrête ou alerte au remplissage avant le niveau maximal ;
- les vannes et dispositifs de coupure, accessibles et repérés, pour isoler la cuve du moteur.
La filtration et la décantation complètent l’ensemble. Sur les installations qui tournent peu et stockent longtemps, une boucle de polissage du gazole se discute dès l’étude : c’est le moment où elle coûte le moins cher à intégrer. Ces arbitrages sont instruits par notre bureau d’études pluridisciplinaire container, qui tient ensemble le réseau fuel, la structure et l’aéraulique.
Rétention et aire de dépotage : comment on les conçoit
La rétention recueille le produit si la cuve se perce. Selon les projets, le dimensionnement s’appuie couramment sur le volume du plus grand réservoir présent, sans que ce repère vaille dans toutes les situations. Le volume à retenir, les dispositions attendues et le périmètre confié à Airopta se déterminent projet par projet, avec le bureau de contrôle et le service compétent.
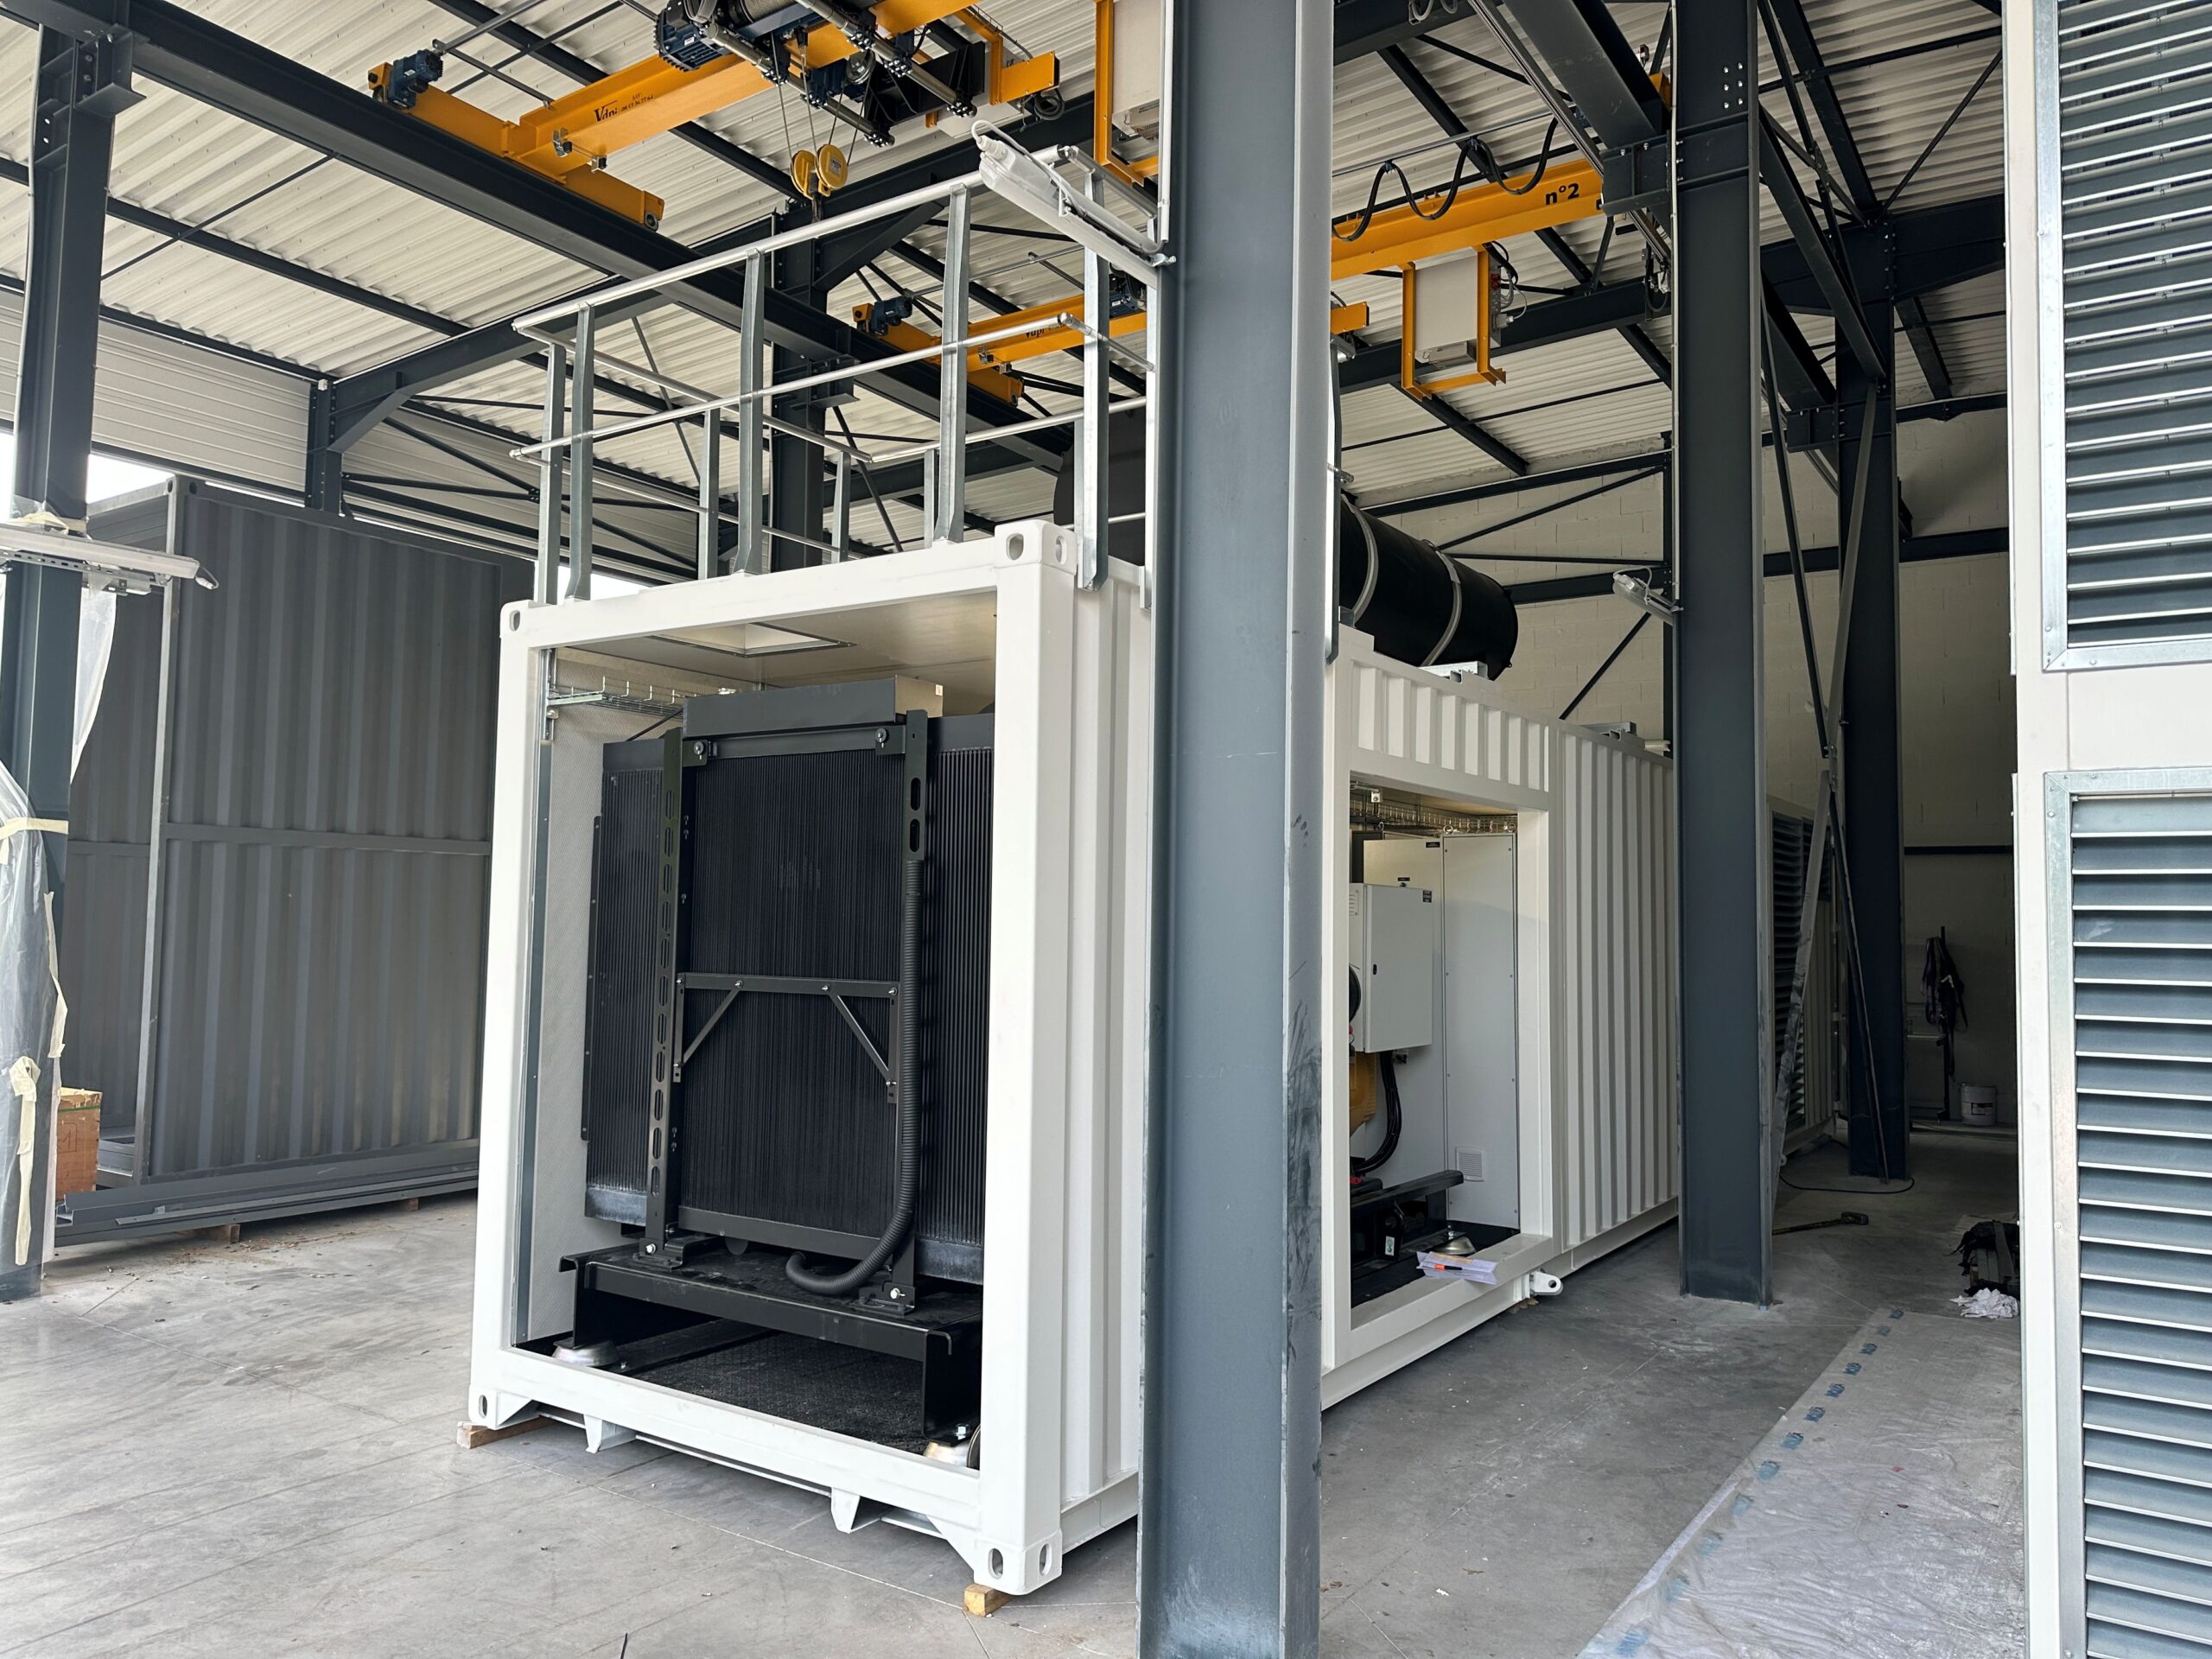
Dans un container, cette rétention se fabrique dans le plancher. Le plancher forme une cuvette étanche, soudée en continu, avec des relevés aux parois et des traversées traitées. Elle est contrôlée en atelier avant que l’équipement ne soit posé dessus, parce qu’elle devient inaccessible ensuite. Cette conception évite un bac rapporté et préserve la hauteur utile sous plafond.
L’aire de dépotage se conçoit dans le même mouvement, même si elle relève du génie civil du site et donc du maître d’ouvrage. Elle demande un sol étanche et incliné vers un point de collecte, un emplacement de camion dégagé, un point de raccordement repéré à hauteur d’homme, et la récupération des égouttures au raccord. Pour les rétentions extérieures à ciel ouvert, l’évacuation des eaux pluviales passe par une vanne de barrage que l’exploitant manœuvre selon sa procédure.
Masse et transport : container plein ou vide ?
Le gazole pèse. Vingt mètres cubes représentent de l’ordre de 17 tonnes, soit une masse du même ordre que celle du container équipé. Le container part donc le plus souvent cuve vide, et le remplissage se fait sur site après la pose.
Cette masse ne disparaît pas pour autant du calcul. La note de structure traite deux situations distinctes. En transport, le container est à vide, mais il subit les accélérations de la route et les efforts de levage par les coins ISO ou les élingues. En service, la cuve est pleine : la charge est permanente, concentrée sous l’équipement, et elle s’ajoute aux charges de vent, de neige et, quand le projet le demande, aux efforts sismiques.
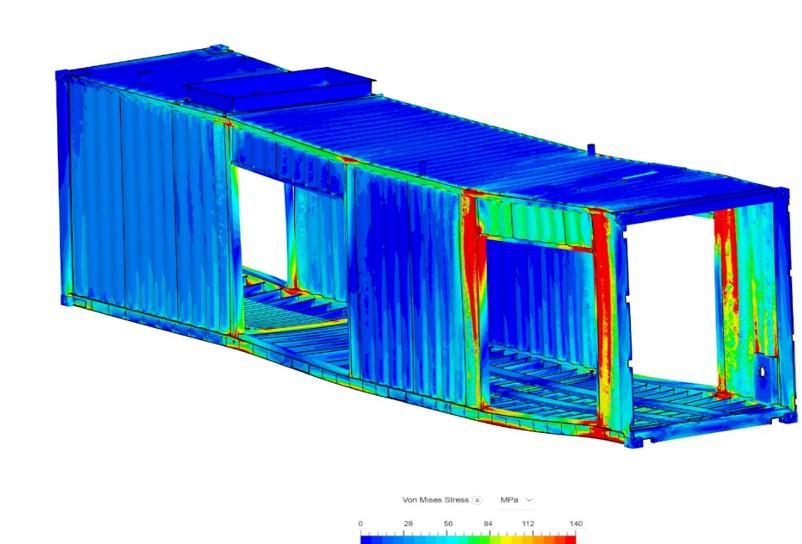
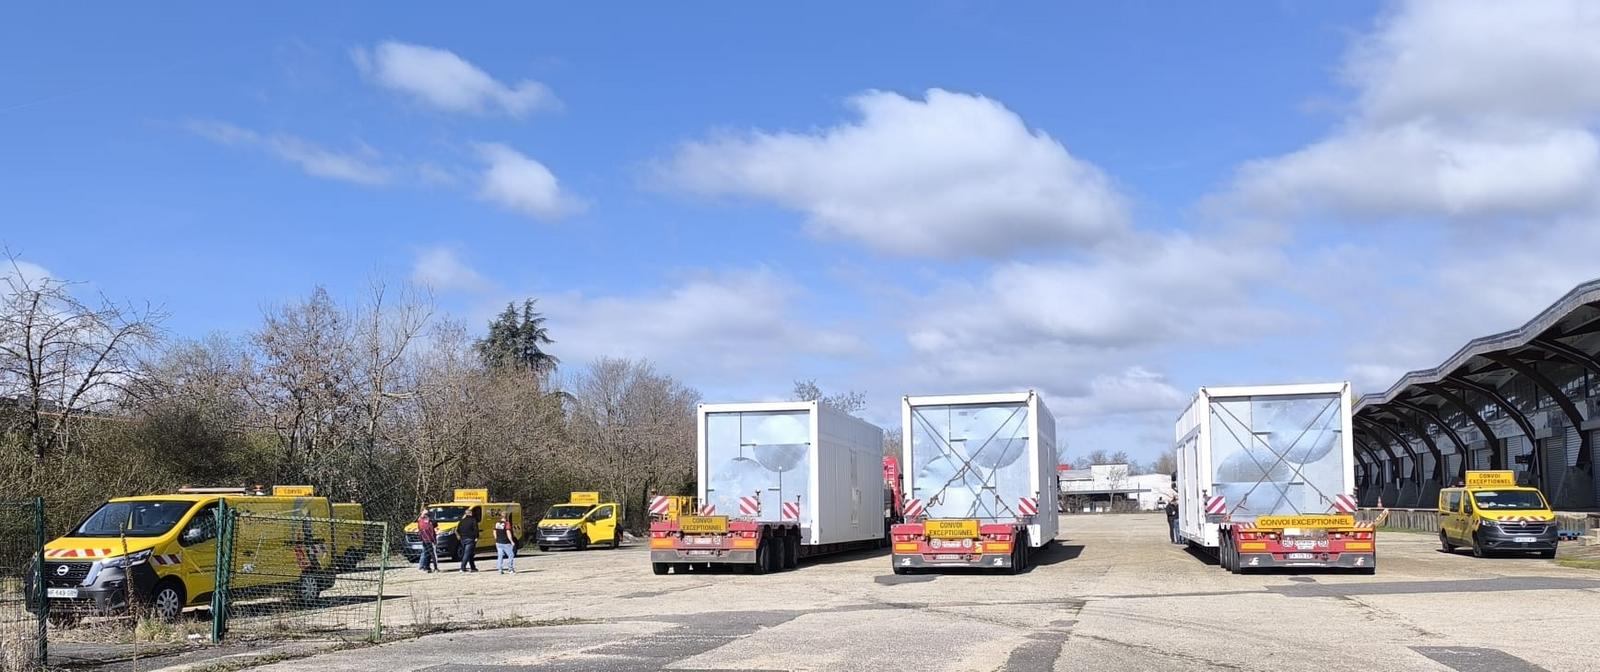
Le dimensionnement du plancher et des renforts se fait donc sur le cas de service, et le plan de levage sur le cas transport. Nous figeons la masse et le centre de gravité de l’ensemble, qui changent sensiblement selon l’emplacement retenu pour la cuve, et nous transmettons ces données au bureau de contrôle et au transporteur. Un container haute hauteur ou lourd doit souvent partir en convoi exceptionnel, ce qui se prépare bien en amont de la date de livraison, comme sur cet ensemble 40 pieds conçu pour un groupe électrogène.
Exemple : 72 h pour un groupe de 2,5 MVA
Le calcul ci-dessous est un ordre de grandeur destiné à montrer la méthode. Il repose sur des hypothèses explicites, qu’un projet réel remplace par les données du groupe retenu et par le scénario d’exploitation du site.
Hypothèses : groupe de 2,5 MVA, facteur de puissance 0,8, soit 2 000 kW de puissance active disponible ; charge moyenne retenue sur l’épisode de secours, 75 %, soit 1 500 kW ; consommation spécifique 205 g/kWh ; masse volumique 0,845 kg/L.
La consommation horaire vaut 1 500 × 205 = 307 500 g/h, soit 307,5 kg/h, donc environ 364 litres par heure.
| Autonomie visée | Volume utile approché | Masse de gazole approchée |
|---|---|---|
| 24 h | 8 700 L | 7,4 t |
| 48 h | 17 400 L | 14,7 t |
| 72 h | 26 200 L | 22,1 t |
À ces volumes utiles s’ajoutent la réserve basse non soutirable et la marge d’exploitation : pour 72 h, on retient en pratique une capacité géométrique de l’ordre de 29 000 litres. Un châssis ne loge pas ce volume : le projet bascule sur une cuve dédiée, avec une cuve journalière près du moteur. Et environ 24 tonnes de produit en service orientent directement le dimensionnement du plancher et le plan d’implantation.
Changez une hypothèse et le résultat bouge beaucoup. À 50 % de charge, la même installation tiendrait nettement plus longtemps avec la même cuve, mais avec une consommation spécifique dégradée qu’il faut reprendre dans le calcul. C’est pourquoi l’autonomie se fige sur un scénario d’exploitation écrit, pas sur la puissance de la plaque.
Ce qu’il faut retenir :
- L’autonomie se calcule sur la charge réellement appelée, pas sur la puissance nominale du groupe.
- Un belly tank couvre quelques heures à une journée ; 48 ou 72 h appellent une cuve dédiée, souvent associée à une cuve journalière.
- La double paroi avec surveillance de l’interstice est une disposition de conception courante pour une cuve intégrée à un container ; elle ne suffit pas à elle seule à couvrir l’ensemble des exigences de l’installation.
- La rétention se fabrique dans le plancher du container et se contrôle en atelier, avant la pose de l’équipement.
- Le container part le plus souvent cuve vide : la masse de gazole entre dans le calcul de structure, pas dans celui du transport.
Questions fréquentes
C’est un réservoir de gazole intégré dans le châssis d’un groupe électrogène, logé sous le moteur et l’alternateur. Il alimente le moteur par une liaison très courte et ne consomme aucune surface au sol. Sa capacité est limitée par le volume disponible dans le châssis, ce qui le destine aux autonomies courtes, de quelques heures à une journée de marche selon la puissance du groupe.
On multiplie la puissance active réellement appelée par la consommation spécifique du moteur, de l’ordre de 200 à 220 g/kWh à charge élevée, puis on convertit la masse obtenue en volume avec une masse volumique du gazole proche de 0,84 kg/L. Le volume utile de la cuve, hors réserve basse non soutirable, divisé par cette consommation horaire, donne l’autonomie. Les valeurs du constructeur du groupe remplacent ces ordres de grandeur dès qu’elles sont connues.
Non : ce sont deux fonctions différentes. La double paroi détecte une fuite avant qu’elle ne sorte du réservoir, la rétention recueille le produit si le confinement cède malgré tout. Les dispositions applicables à une installation donnée se déterminent projet par projet, avec le bureau de contrôle et le service compétent ; nous concevons le container pour les tenir.
L’autonomie carburant se traite tôt, parce qu’elle décide de la place disponible, de la structure du plancher et du plan d’implantation. Un cahier des charges qui donne la puissance du groupe, le scénario de secours visé et la surface disponible sur site permet de cadrer rapidement la configuration. Le groupe est fourni par votre constructeur ou votre distributeur ; nous concevons et fabriquons le container, puis y intégrons le groupe et son réseau carburant.
Vous avez un projet de container groupe électrogène avec autonomie carburant ?
Notre bureau d’études container étudie votre cahier des charges sous 48 h.
Cet article est fourni à titre informatif et ne constitue ni une étude de conformité ni une garantie d’acceptation. Chaque installation doit faire l’objet d’une analyse spécifique au regard de la réglementation applicable.